Die Funktionsweise der 3+2- und simultanen Fünfachs-Bearbeitung und wann jede passt.
Anwendungsleitfaden
Gree CNC für Humanoid-Robotik-Bauteile: Maschinen, Toleranzen & die „3+2"-Kostenfahrweise
Wie Gree CNC Gelenke für Humanoid-Roboter bearbeitet: der GA-FA320 mit Direktantrieb und fünf Achsen, die 3+2-Kostenfahrweise, echte Toleranzziele, thermische Stabilisierung und ehrliche Grenzen für Käufer.
Kurz gesagt — zuerst lesen.
- Humanoid-Roboter sind der am schnellsten wachsende neue Nachfragemarkt für Präzisionsbearbeitung. Branchenbeobachter veranschlagen die weltweiten Humanoid-Auslieferungen 2026 auf rund 50.000 Einheiten, und ein einzelner Roboter trägt Dutzende bearbeitete Gelenk- und Strukturbauteile — ein 10.000-Einheiten-Programm bedeutet schnell hunderttausende Präzisionsbauteile pro Jahr.
- Der Engpass sind nicht die Maschinenstunden, sondern die wiederholbare Toleranz. Gelenk-Strukturbauteile werden typischerweise mit etwa ±0,002 mm Maß- und ~0,001 mm Formtoleranz spezifiziert; Kernbauteile von Wellgetrieben liegen in der Güteklasse IT4–IT5. Die meisten allgemeinen Lohnfertiger halten das nicht chargenübergreifend.
- Gree Intelligent Equipment (die Werkzeugmaschinen-Tochter von Gree Electric, gegründet 2015) zählt Humanoid-Robotik neben NEV und 3C-Elektronik zu drei erklärten Schwerpunkten und setzt den GA-FA320, GA-TMY6555, GA-MV856 und GA-FA500 für Schulter-, Ellbogen-, Gelenkgehäuse- und Drehwellen ein.
- Der kommerzielle Hebel von Gree ist die „3+2"-Fahrweise — drei Linearachsen plus schwenkbarer Rundtisch statt einer voll importierten simultanen Fünfachs-Maschine. Gree-Ingenieure nennen dabei etwa ein Drittel des Preises einer importierten echten Fünfachs-Ausrüstung für dieselbe Gelenkflächenbearbeitung.
- Ehrlicher Vorbehalt: Gree ist ein knapp zehn Jahre alter Herausforderer, kein hundertjähriges Werkzeugmaschinenhaus. Die Stärke liegt in der selbst entwickelten Bewegungskette und Kernkomponenten plus schnellem lokalem Service; der hochwertige CNC-Controller bleibt eine anerkannte Branchenlücke für chinesische Hersteller allgemein. Validieren Sie an einem kostenpflichtigen Musterteil, bevor Sie Volumen zusagen.
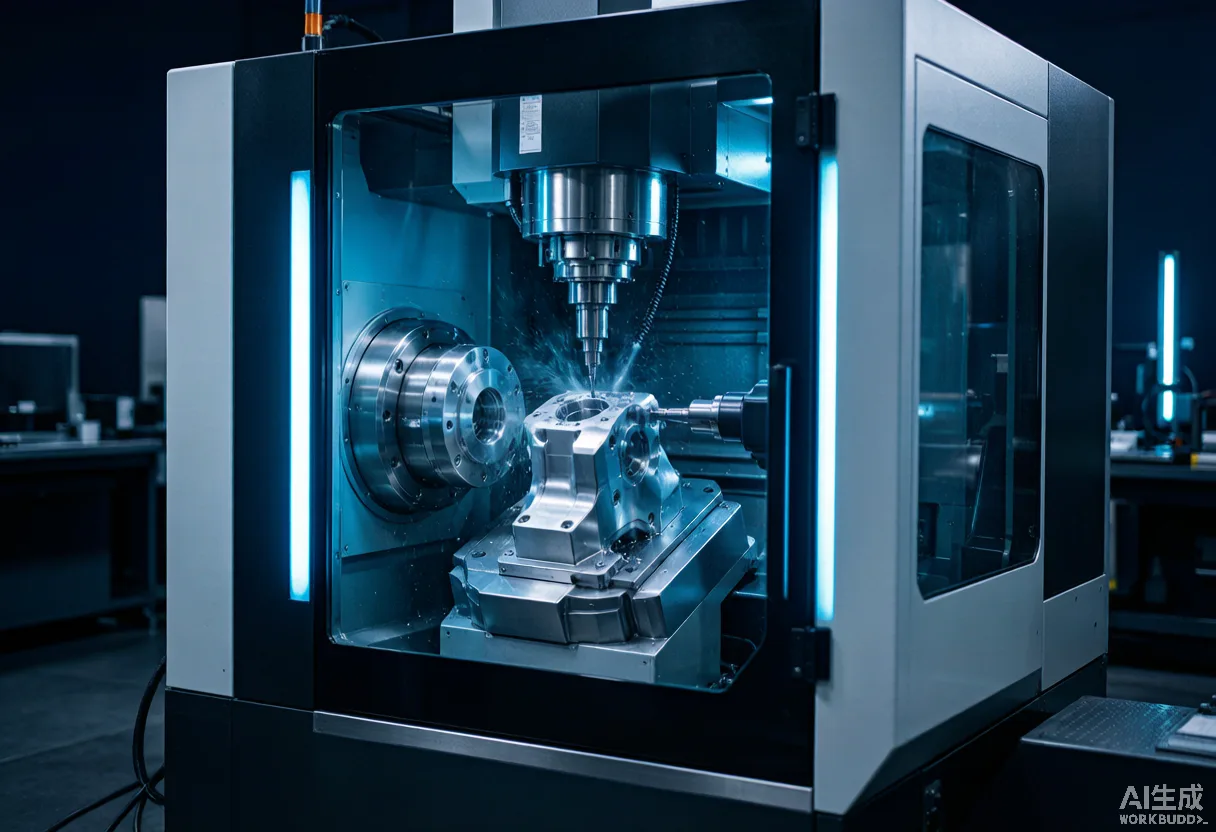
Warum Humanoid-Roboter eine andere Maschinenklasse brauchen
Ein Humanoid-Roboter ist mechanisch gesehen ein Stapel aus 28–40 angetriebenen Gelenken. Jedes Gelenk ist eine kleine, dicht gepackte Baugruppe: ein torqueloser Motor, ein Wellgetriebe (ein kompaktes, spielfreies Getriebe mit flexiblem Zahnkranz) oder Planetenrollengewinde, ein Kreuzrollenlager und ein Gehäuse, das alle über Millionen Lastspiele in Ausrichtung halten muss.
Diese Geometrie ist in einer bestimmten Weise unerbittlich. Wandern Lagerbohrung und Motoranschlag um wenige Mikrometer aus der Konzentrizität, entwickelt das Gelenk eine Positionsdrift. Geht die Tasche des Flexsplines minimal aus der Rundung, entsteht Spiel. Keiner dieser Fehler zeigt sich am Erstmuster — er zeigt sich an Einheit 50 oder nach zehn Millionen Zyklen auf einem Prüfstand. Deshalb auditieren Robotik-Käufer Zulieferer fast wie Medizinzulieferer: Koordinatenmessgerät (KMG), Rundheits- und Rauheitsmessgerät sind Einstiegsvoraussetzungen, und die Formtoleranzfähigkeit (Zylindrizität, Koaxialität, Schlag) entscheidet über die Lieferantenfreigabe.
Ein Gree-Anwendungsingenieur brachte das Geometrieproblem auf den Punkt, der Grees Ausrichtung erklärt: Humanoid-Gelenkflächen sind wellige, freie Kurven — strukturell ähnlich den Verdichter-Laufschaufelprofilen, die Gree bereits für Klimakompressoren bearbeitet. Eine herkömmliche Dreibecken-Maschine erreicht diese Flächen in einer Aufspannung schlicht nicht, und jede zusätzliche Aufspannung addiert Toleranzüberlagerung.
Was tatsächlich bearbeitet wird — und in welcher Güteklasse
Nicht jedes Robotik-Bauteil braucht dieselbe Maschine. Die Stückliste in Präzisionsstufen zu teilen, ist die nützlichste Übung eines Käufers vor der Geräteauswahl.
| Stufe | Typische Bauteile | Güteklasse (branchenüblich) | Bearbeitungsherausforderung |
|---|---|---|---|
| Stufe 1 — Getriebe-Kern | Flexspline & Zirkularspline; RV-Zykloidenscheiben | IT4–IT5 | Rundheit, Zahnformgenauigkeit, Kontrolle der Wärmebehandlungsverzerrung |
| Stufe 2 — Gelenkmodul | Motorgehäuse, Abgangsflansche, Lagersitze, Drehwellen | IT6–IT7; Bohrungs-zu-Anschlag-Konzentrizität meist ~0,013 mm | Einspannung mit einer Aufspannung; Dünnwandverformung |
| Stufe 3 — Struktur | Sprunggelenk-Verbindungsteile, Fingergelenke, Handflächenrahmen, Stifte, Sensorhalter, Abdeckungen | IT7–IT8 | Komplexe Freiformflächen; leichte Dünnwand aus Aluminium/Titan |
Die von Gree veröffentlichte Anwendungsliste — Sprunggelenk-Verbindungsteile, Fingergelenke, Handflächenrahmen und Stifte auf der einen, Schulter-, Ellbogen-, Gelenkgehäuse und Drehwellen auf der anderen Seite — liegt klar in Stufe 2 und 3. Das ist eine ehrliche Lesart dessen, wo das Unternehmen heute konkurriert: Gelenkmodul- und Strukturbearbeitung in Serie, nicht das Getriebemetrologie-Ende der Stufe 1, das japanische und spezialisierte chinesische Schleifer beherrschen.
Grees Humanoid-Robotik-Maschinenpark
Gree zeigte auf der CCMT2026 (China CNC Machine Tool Fair, Shanghai, April 2026) eine Zehn-Maschinen-Matrix und nannte Humanoid-Robotik einen seiner drei Schwerpunkte. Vier Modelle tragen die meiste Robotik-Botschaft. Die Werte unten sind herstellerveröffentlicht; siehe die Glaubwürdigkeitstabelle, bevor Sie sich auf einen verlassen.
| Modell | Typ | Adressierte Robotik-Bauteile | Veröffentlichte Kernkennzahl |
|---|---|---|---|
| GA-FA320 | Fünfachs-Vertikal-Bearbeitungszentrum, voller Direktantrieb-Schwenkrundtisch | Sprunggelenk-Verbindungsteile, Fingergelenke, Handflächenrahmen, Stifte | Wiederholgenauigkeit ~0,006 mm; spielfreier, verschleißfreier Direktantrieb; Mehrseiten- und Freiformbearbeitung in einer Aufspannung |
| GA-FA500 | Fünfachs-Vertikal-Bearbeitungszentrum, Überkopf-Schwenkrahmen, Mineralgussbett | Robotergelenke, Laufschaufeln, Formen | Voller Direktantrieb; Mineralguss für Dämpfung und Struktursteifigkeit |
| GA-TMY6555 | Dreh-Fräs-CNC-Drehmaschine (Mehrprozessintegration) | Wellen- und Scheibenbauteile, Drehwellen, unregelmäßige Teile | Drehen + Fräsen + Bohren/Gewinden in einer Spannung; hochsteifes Bett für schwere Schnitte |
| GA-MV856 | Vertikal-Bearbeitungszentrum | Gelenkformgehäuse, allgemeine Strukturbauteile | Als Serien-Arbeitspferd neben den Fünfachs-Maschinen positioniert |
Der gemeinsame Faden ist eine einzige Spannung. Jedes Modell in der Liste wird danach verkauft, die Zahl der Aufspannungen zu reduzieren, denn Aufspannungen sind die Quelle für Toleranzüberlagerung und Chargeninkonsistenz. Für einen tieferen Blick auf die Fünfachs-Architektur siehe unseren Leitfaden Fünfachs vs. Dreibecken.
Die „3+2"-Fahrweise: woher Grees Preisargument eigentlich kommt
„3+2"-Bearbeitung bedeutet drei Linearachsen (X, Y, Z) plus zwei Rotationsachsen, die indexieren und arretieren, statt sich kontinuierlich mit dem Werkzeug zu bewegen. Der Fräser nähert sich einer geneigten Fläche, der Tisch hält diesen Winkel, und der eigentliche Schnitt ist ein Dreibecken-Vorgang. Das ist nicht dasselbe wie simultane Fünfachs-Bearbeitung, bei der sich alle fünf Achsen gemeinsam bewegen, um eine durchgehende Kurve zu bestreichen.
Wann 3+2 tatsächlich ausreicht
- Mehrflächen-Bauteile mit mehreren diskreten ebenen oder leicht gekrümmten Features — die meisten Gelenkgehäuse und Lagersitze qualifizieren.
- Programme, bei denen die Kosten pro Maschine, nicht die Taktzeit pro Teil, die bindende Restriktion sind.
- Werkstätten, die vom Prototyp in mittlere Serie hochfahren und mehrere Zellen statt einer Show-Maschine brauchen.
Wann Sie dennoch simultane Fünfachs-Bearbeitung brauchen
- Durchgehend gekrümmte Flächen, bei denen ein indexierter Ansatz sichtbare Facettenmarkierungen hinterlässt oder übermäßiges Polieren erfordert.
- Tiefe Unterschnitte und Werkzeug-Erreichbarkeitsprobleme, bei denen der Fräser mitten im Schnitt neu angestellt werden muss.
- Getriebegeometrie der Stufe 1 mit enger Formtoleranz über ein volles Profil.
Die eigene Formulierung von Gree ist direkt und — man muss es ihr anrechnen — nicht übertrieben: Die 3+2-Lösung kostet für dieselbe Gelenkflächenbearbeitung etwa ein Drittel einer importierten echten Fünfachs-Ausrüstung, und das Unternehmen erklärt, das Paket sei in die Tier-1-Lieferantensysteme mehrerer führender Robotikhersteller eingezogen. Behandeln Sie sowohl das Preisverhältnis als auch die Kundenbehauptung als herstellerseitig genannt — das Verhältnis hängt stark davon ab, gegen welche importierte Maschine Sie vergleichen.
Die stille Variable: thermische Stabilität
Toleranz auf Mikrometerebene ist vor einer mechanischen ein thermisches Problem. Eine Spindel, die über eine vierstündige Laufzeit um wenige Mikrometer wächst, bringt eine Bohrung aus der Spezifikation, egal wie gut die Kaltzustand-Genauigkeit der Maschine ist. Das ist der Bereich, in dem Grees Hausgeräte-Erbe am direktesten und am besten verteidigbar übersetzt: Das Unternehmen baut eigene Präzisions-Kühlmittel- und Wasserkühler mit selbst entwickelten Verdichtern und Steuerungen, spezifiziert mit ±0,1 °C Temperaturregelung, und liefert sie als Teil des Maschinenpakets, nicht als zugekauftes Zubehör.
Für einen Käufer lohnt sich während der Evaluierung eine konkrete Frage: Fragen Sie, ob die genannten Genauigkeitswerte im Kaltzustand oder nach einem dokumentierten Aufwärm- und Einlaufzyklus gelten. Die Lücke zwischen beiden ist der Ort, an dem die meiste Enttäuschung wohnt.
Ehrliche Grenzen
- Controller Grees Eigenentwicklung ist am stärksten auf der Bewegungsausführungskette — Spindeln, Linearmotoren, Direktantrieb-Rundtische, Servoantriebe und thermische Regelung. Der hochwertige CNC-Controller bleibt eine anerkannte Lücke bei chinesischen Werkzeugmaschinenherstellern allgemein; Gree sollte nicht so dargestellt werden, als hätte es diese geschlossen.
- Track Record Die Entwicklung begann 2013, die Tochter wurde 2015 gegründet. Das sind ein Jahrzehnt Werkzeugmaschinen-Prozess-Know-how gegen viele Jahrzehnte bei deutschen und japanischen Incumbents. Öffentlich verfügbare Daten zur Langzeit-Genauigkeitserhaltung von Gree-Maschinen im Feld sind dünn.
- Metrologie-Basisteile UltrapPräzisionslager und Maßstäbe/Encoder sind in der chinesischen Industrie noch teils importiert — ein Punkt, den Gree selbst anerkannt hat und an dem es investiert.
- Service im Ausland Grees erklärte 24-Stunden-Reaktion landesweit ist eine China-Marktstärke. Internationale Käufer sollten Ersatzteilbevorratung und Ingenieurabdeckung in ihrer eigenen Region vor der Zusage einer Produktionslinie bestätigen.
Bewertung der Daten-Glaubwürdigkeit
| Behauptung | Quelle | Bewertung |
|---|---|---|
| GA-FA320 voller Direktantrieb-Fünfachs-Schwenkrundtisch; spielfrei/verschleißfrei; ~0,006 mm Wiederholgenauigkeit | Gree Intelligent Equipment offizielle Meldung (gie.gree.com) + CCMT2026-Messenberichte | Mittel herstellerbenannte Spezifikation, offizielle Quelle |
| Gree adressiert Humanoid-Schulter/Ellbogen, Gelenkformgehäuse, Drehwellen mit GA-FA320 / GA-TMY6555 / GA-MV856 | Gree offizielle Meldung + Shanghai Securities News (cnstock.com) CCMT2026-Bericht | Hoch konsistent über offizielle und unabhängige Presse |
| 3+2-Lösung ≈ ein Drittel des Preises einer importierten echten Fünfachs-Ausrüstung | Gree-Anwendungsingenieur in der Fachpresse zitiert | Mittel herstellerbenannt; Vergleichsmaschine nicht benannt |
| In Tier-1-Lieferantensysteme führender Humanoid-Robotik-Hersteller eingezogen | Gree selbst berichtet | Mittel keine benannten Kunden offengelegt |
| ~50.000 weltweite Humanoid-Auslieferungen 2026; 140+ chinesische Humanoid-OEMs 2025 | TrendForce-Prognose; Branchenzählungen in chinesischer Fachpresse | Mittel Prognose, keine Ist-Zahlen |
| ±0,002 mm Maß / 0,001 mm Formtoleranz an Gelenk-Strukturbauteilen; IT4–IT8-Stufung | Chinesische Präzisionsbearbeitungs-Fachanalysen | Mittel branchenübliche Orientierung, keine Gree-Spezifikation |
| ±0,1 °C Kühler-Temperaturregelung | Gree offizielle Produktunterlagen | Mittel herstellerbenannt |
| Beliebige Behauptung eines vollständig eigenen hochwertigen CNC-Controllers | — | Nicht belegt wir erheben diesen Anspruch nicht |
Was Sie vor dem Kauf prüfen sollten
- Lassen Sie ein kostenpflichtiges Musterteil aus Ihrer eigenen Zeichnung fertigen — idealerweise das schwierigste Teil Ihrer Stückliste, nicht das einfachste. Fordern Sie den KMG-Bericht, keine mündliche Freigabe.
- Fragen Sie nach einer Charge, nicht nach einem Erstmuster. Zwanzig nacheinander gefertigte Teile sagen weit mehr über die Produktionsrealität als ein einzelnes perfektes Muster.
- Legen Sie die thermische Bedingung fest, unter der die Genauigkeit gemessen wird, und fordern Sie ein Einlauf-Testergebnis.
- Stufen Sie zuerst Ihre Stückliste. Kaufen Sie 3+2-Kapazität für Stufe-2/3-Serien und reservieren Sie echte simultane Fünfachs-Bearbeitung für die Teile, die sie wirklich brauchen — dort zahlt sich das Kostenargument aus.
- Bestätigen Sie den regionalen Service — Ersatzteil-Lieferzeit und Vor-Ort-Ingenieurreaktion in Ihrem Land, schriftlich.
Fazit. Für Humanoid-Robotik-Bauteile der Stufen 2 und 3 in Hochlauf-Serie bietet Gree ein glaubwürdiges Kosten-und-Kapazitäts-Argument, gebaut auf selbst entwickelten Bewegungskomponenten, Fünfachs- und 3+2-Konfigurationen in einer Aufspannung und eigener thermischer Regelung. Es ist nicht die richtige Antwort für die engste Getriebemetrologie, und sein Service-Fußabdruck im Ausland ist jünger als seine Maschinen. Qualifizieren Sie es so, wie Sie jeden neuen Lieferanten in einem startkritischen Programm qualifizieren würden.
Bearbeiten Sie ein Humanoid-Robotik-Bauteil? Senden Sie uns das schwierige.
Teilen Sie Zeichnung, Material, Toleranzklasse und Jahresvolumen — wir liefern eine empfohlene Maschinenkonfiguration, eine 3+2-gegen-simultane-Fünfachs-Bewertung und ein Angebot binnen eines Werktags.
Angebot anfordern →Häufig gestellte Fragen
Welche Gree-CNC-Maschine wird für Humanoid-Robotik-Gelenke eingesetzt?
Gree positioniert das GA-FA320 Fünfachs-Vertikal-Bearbeitungszentrum als seine führende Maschine für Humanoid-Gelenkbauteile — Sprunggelenk-Verbindungsteile, Fingergelenke, Handflächenrahmen und Stifte — mit vollem Direktantrieb-Schwenkrundtisch und veröffentlichter Wiederholgenauigkeit um 0,006 mm. Das GA-FA500 deckt größere Gelenk- und Formaufgaben, die GA-TMY6555-Dreh-Fräsmaschine übernimmt Drehwellen und Scheibenbauteile, und das GA-MV856 Vertikal-Bearbeitungszentrum dient als Serien-Arbeitspferd.
Was ist „3+2"-Bearbeitung und reicht sie für Robotik-Bauteile?
„3+2" bedeutet drei Linearachsen plus zwei Rotationsachsen, die indexieren und arretieren, sodass der Schnitt selbst ein Dreibecken-Vorgang auf einer geneigten Fläche ist. Es reicht für die meisten Gelenkgehäuse, Flansche und Lagersitze tatsächlich aus, und Gree-Ingenieure nennen dabei etwa ein Drittel des Preises einer importierten simultanen Fünfachs-Ausrüstung. Es reicht nicht für durchgehend gekrümmte Flächen, tiefe Unterschnitte oder die Getriebegeometrie der Stufe-1-Wellgetriebe.
Welche Toleranz erfordern Humanoid-Robotik-Gelenkbauteile tatsächlich?
Branchenübliche Orientierung teilt die Stückliste in Stufen: Wellgetriebe- und RV-Getriebe-Kernbauteile in IT4–IT5, Gelenkmodul-Bauteile wie Motorgehäuse und Lagersitze in IT6–IT7 mit Bohrungskonzentrizität meist um 0,013 mm, und Strukturbauteile in IT7–IT8. Gelenk-Strukturbauteile werden oft nahe ±0,002 mm Maß- und 0,001 mm Formtoleranz spezifiziert. Das sind Branchenwerte, keine Gree-Spezifikation.
Ist Gree ein sicherer Lieferant für einen Humanoid-Robotik-Hochlauf?
Gree ist glaubwürdig bei Kosten, Kapazität, selbst entwickelten Bewegungskomponenten und thermischer Regelung und berichtet, mehrere führende Robotikhersteller zu bedienen — benennt aber keine Kundennamen. Die Grenzen sind ein kürzeres Werkzeugmaschinen-Track-Record als bei deutschen oder japanischen Incumbents, ein hochwertiger CNC-Controller, der eine anerkannte Branchenlücke bleibt, und ein Service-Netz im Ausland, das noch im Aufbau ist. Führen Sie eine kostenpflichtige Chargenprüfung durch und bestätigen Sie den regionalen Service schriftlich, bevor Sie ein Startprogramm zusagen.
